The clear Nishiki river flows through eastern Yamaguchi prefecture, and branches in two just before it empties into the Seto Inland Sea. This sake brewery where I work, which has made sake for generations, stands on the banks of the Imazu river, one of those branches.
The grounds where our brewery stands once held a storehouse for the Imazu Teahouse. According to historian Miyata Itsumi, “The Imazu Teahouse was a second home for the Kikkawa Daimyo, a port facility, and a government office. When the Daimyo set out by boat, on their procession to Tokyo and so on, they would use this spot as a rest station before boarding or after landing, and when marrying, the bride would arrive by boat and reach land via the gangi (a stair stepped stone landing pier). She would stay a while at the teahouse, and from there leave for the manor. … It was decommissioned in April of the third year of Meiji, and transferred to private ownership.” That private owner was my ancestor.
The founder of Yaoshin, my great-grandfather, repurposed the former rice and washi-paper storehouse into a saké brewery, and began making this drink I still make. The Teahouse’s primary facility for serving as a docking station was the gangi. A gangi is like a set of stone steps leading down into the water serving as a pier or quay connecting the river and the land, where boats could dock. At our founding this gangi was used to unload rice which came down the Nishiki river by boat for use in saké making.
By the time I was born, in 1956, it was no longer used, but my heart will always be tied up at that gangi.
When I was a child, and summer vacation came, I would spend days jumping off the gangi to swim in the river, and played wild games of tag on the landings and the narrow stair lanes parallel to the river, called “dog runs.” In those days, there were fireworks shows on the Imazu river, and the gangi served as seating for crowds of spectators.
In my youth, when I was obsessed with Coltrane, I played the saxophone to the river there. At other times, I sat with friends and shared secrets while we stared into the water. At others, I walked the gangi drunk and almost fell into the water (and sometimes I did fall!). In difficult times, I came to the gangi to heal, and in glad times, I came to the gangi to calm down. It is part of uncountable memories.
When I was in Tokyo for university, the gangi was replaced with concrete as part of a grand scheme for bank reinforcement work to help defend from “once in a century” floods. The old gangi stones were taken away, and one third of its width was replaced with concrete steps mimicking its design. But the now cramped, unsightly riverbank is a pale imitation of what it once was.
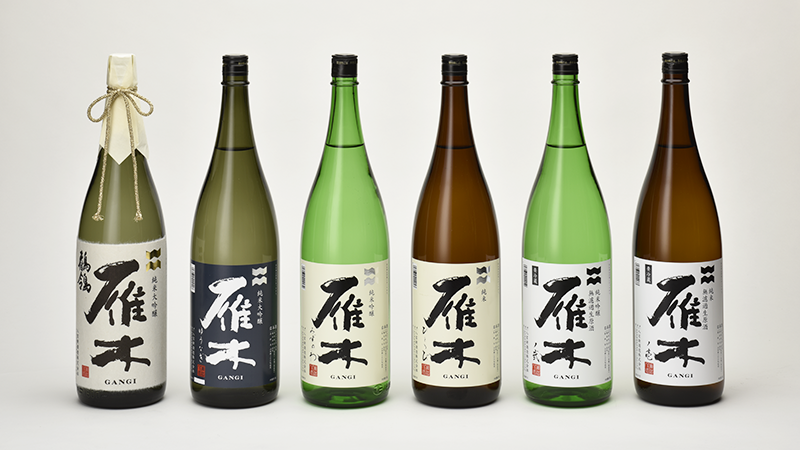
Back when the gangi was still there, and the riverbanks were still stone, I remember how crabs would come up from the river and crawl around our house like they owned the place. And we often saw white snakes creep from between the rocks and swim across the water, as well. Which goes to show just how integrated the water and the land ecosystems were at the gangi, demonstrating so clearly how it was a place of growth and life. And so, ever since I came to lead Yaoshin Shuzo, and created the label Gangi, we have made our sake with the belief that “the water’s edge is a place of new life”
Fifth Generation Kuramoto, Yaoshin Shuzo KK
From “Kikkawa Archives Newsletter”
STYLE
一つ、酒造りとシンプルに向き合う
雁木のラインナップは純米酒しかありません。副原料として醸造アルコールを加える本醸造も伝統的な酒造りの技法ですが私たちは必要としません。一本の木材から像を丸彫りする一木造のように米という素材そのものの可能性をそのまま引き出すことに打ち込みたいからです。また、活性炭素を用いて出来上がった酒を濾過することも一般的におこなわれていることですがこれも必要としません。搾りあがった酒が二次加工を必要としない完成度に仕上がることを自らに課しているからです。余計なものを足したり引いたりせずシンプルに真正面から酒造りに向き合っています。
一つ、準備に妥協をしない
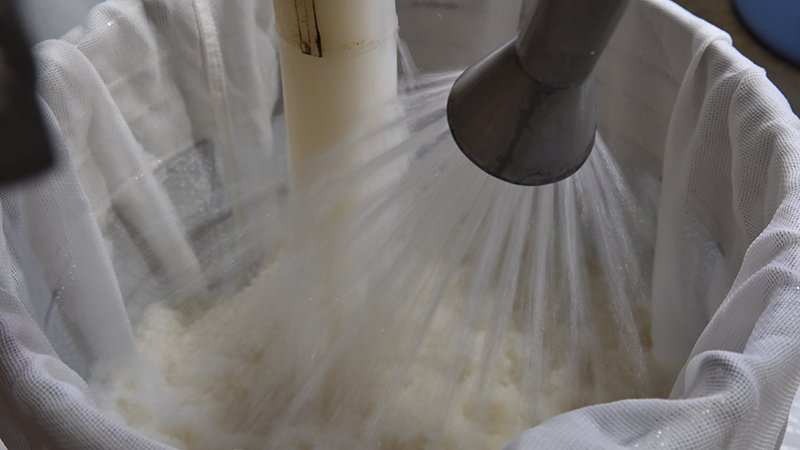
スポーツ選手がよく試合が終わった後に「切り替えて次の試合に向けて準備をします」というコメントを残します。準備とは課題の点検やコンディションの調整のことを意味していると思いますが、洗米・浸漬はこれから酒造りに向かうための準備にあたります。おいしい酒を造るためにはよい麹をつくりよい醪の発酵を促さなくてはなりません。そのためにはよい蒸米を得ることが欠かせません。さらには、よい蒸米を得るために洗米・浸漬によって蒸す前の白米をよいコンディションに整えることが欠かせません。白米の原料処理(洗米・浸漬)の目的は、洗米によって白米についている糠を徹底的に落すことはもちろんのこと、吸水(浸漬)によって白米の水分含有量を一定の理想値に限りなく近づけることにあります。ところが洗米前の白米の水分含有量は精米歩合、精米をしてからの時間の長短等によって一定ではなく毎日同じ時間水に漬けていればよいという訳にはいきません。また気温、水温も勘案しなくてはなりません。毎日条件が違うのです。そこで、事前に白米の水分含有量を計測し目標水分に到達するための吸水率を逆算して吸水(浸漬)時間を仮定してから作業にかかります。吸水時間は何分何秒の勝負なので10㎏づつに小分けしての少量手洗い~浸漬。浸漬後遠心分離により表面の水を払い重量を計測して吸水率を確認し、一回一回吸水時間を調整しながらこの作業を繰り返します。その日の処理量が600㎏であれば60回の作業です。酒造りという戦いに臨む準備に妥協はありません。
一つ、触感を手掛かりにする
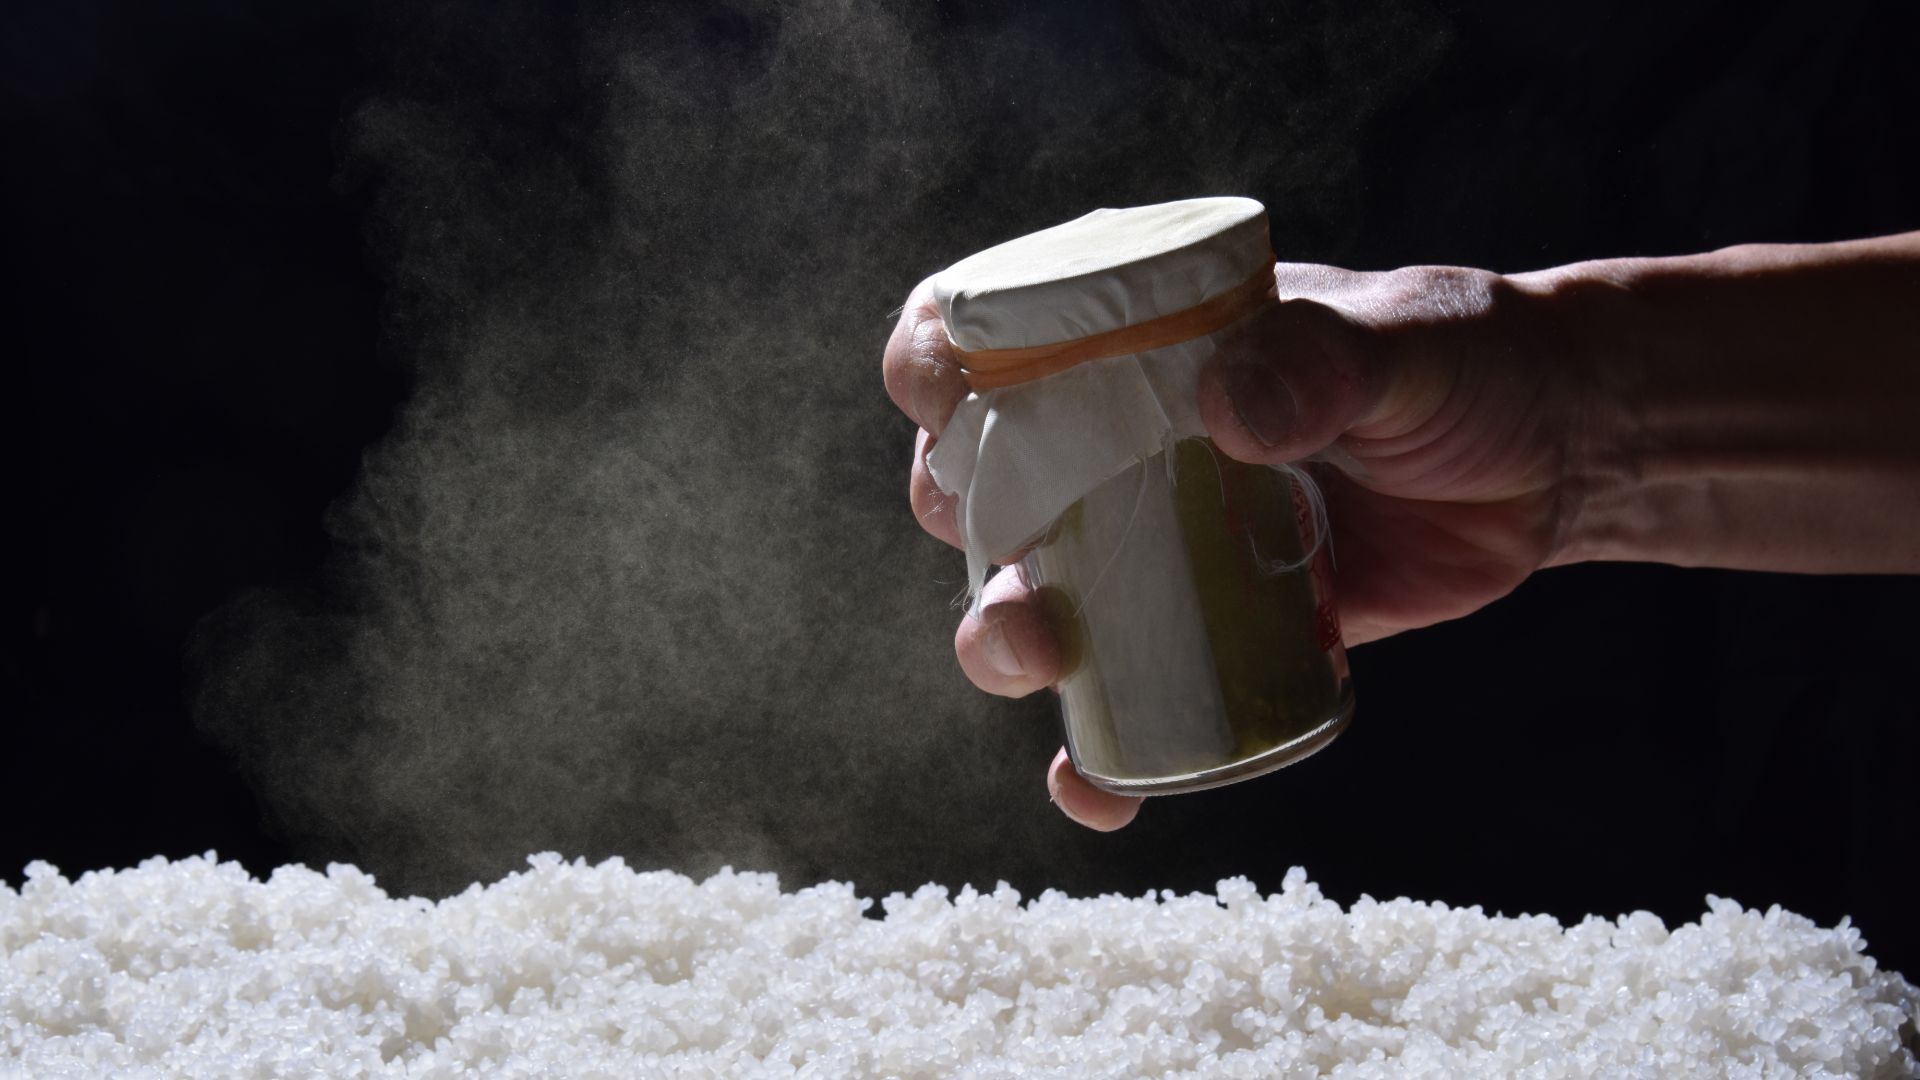
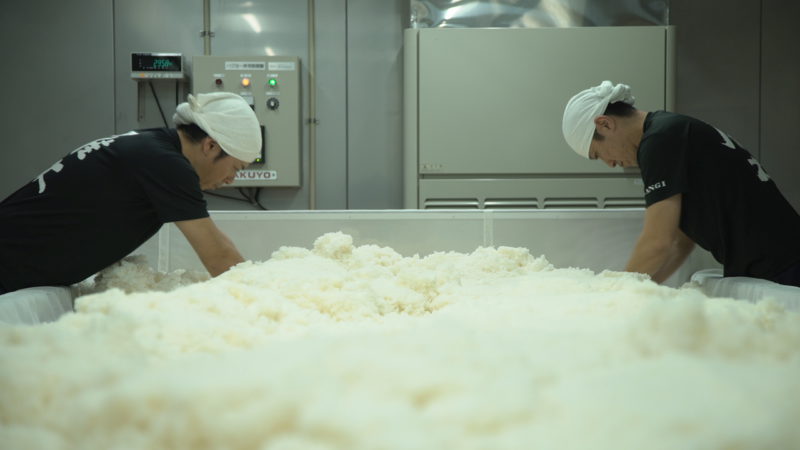
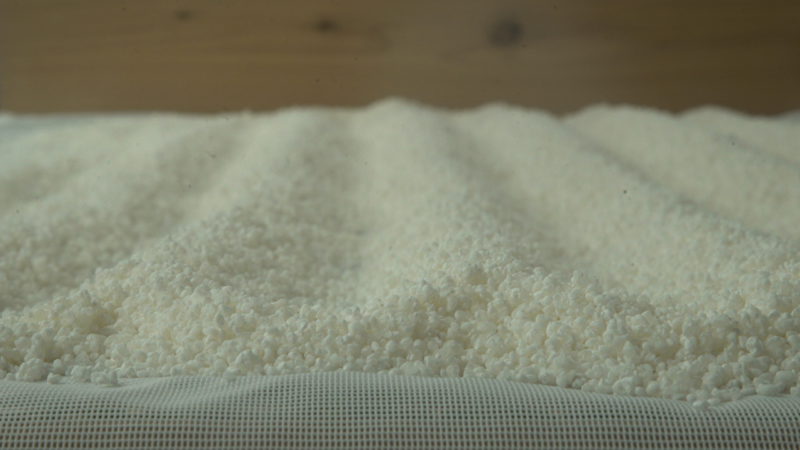
ものを触るという行為から得られる情報はいかなる計測器からよりも多く正確ではないでしょうか。二昼夜にわたる麹づくりの初日の作業において麹室に引き込んだ蒸米をまぜ、ほぐし、さばく作業を通じて、手のセンサーは変化していく温度や湿り具合だけではなく、弾力や、表面の肌触り、等から米のコンディションを読み取ることができます。そして種麹散布のジャストなタイミングを掴みます。その時温度計や重量計測のデータの裏付けをとることはもちろんですが触感こそが最も信頼のおける手掛かりです。私たちは麹室の中でそれこそ米と抱き合うようにして作業をしていますが、この作業するための台を昔から床と呼び、種麹を散布して蒸米に麹菌を植え付けることを種付け(種切り)とも呼びます。先人はこの作業からセクシャルな連想をしていたのでしょうか。麹室の中での米と人間の交感はさながら“閨中の秘め事”の様でもあります。米と睦みあう麹づくりという仕事はエロティックで特権的な営みと思えないこともありません。どうしてもここは機械にやらせたくないところです。
一つ、微生物とシンクロする
酒造りは糖化と発酵をつかさどる麹や酵母という微生物との共同作業とはよく言われるところです。事実酒造りという仕事は人間の都合で決めた時間にすればよい仕事の他に微生物のコンディションに合わせて適時適切にしなくてはならない部分が多いのです。仕事を適時におこなうためには観察を怠らない、もっと言えば微生物と同期しようと努力することが大切です。しかし努力はすれども生身の人間にできることには限界があるのでITの力も借ります。例えば麹づくりにおいて時間の経過とともに変化する品温データを発信機能付きの温度計からWiFiを利用してクラウド上に飛ばし蔵人各自のスマホのアプリを開いて時間差なく確認し適時適切な操作をしています。しかもデータは常時全員が共有できチームで同期しているのです。
一つ、どうしても必要なひと手間
酒の仕込みの過程で酵母は細胞分裂を繰り返しその絶対数を増やしていきます。先人たちは酵母の絶対数を効率的に増やしていくために段階的に量を増やしながら仕込み分けていく酛(酒母)づくりと三段仕込みという手法を確立しました。まず小さな酒母タンクで絶対数が僅かな酵母を等比級数的に増やした後、大きなタンクに醪を移し換え三段仕込みに掛かります。三段仕込みは第一段階から初添、仲添、留添、と呼び、初添と仲添、の間に踊と呼ぶ休みを挟み、4日間かけて一本のタンクに3度に分けて麹と蒸米と水を仕込んでいきます。私たちも基本的にこの手法を踏襲していますが、ひとつ違うのは、初添を仲・留とは違う、初添の量に対して最適サイズのタンクに仕込むこと。なぜなら留まで仕込んでしまえば適正なサイズのタンクでもまだ量の小さい初添の段階では大き過ぎるからです。量に対して被表面積が大きすぎるのです。これでは容器の中で麹と酵母がバランスよく踊れず平行複発酵(糖化と発酵が同時進行すること)のリズムがぎくしゃくして私たちがイメージする味のハーモニーを醸すことができないのです。バイオリニストも子供のころは小さなバイオリンで練習していたはず。そのため通常なら一度で済む醪の別の容器への移し替えを二度しなくてはなりません。仕込み分けをする手間暇を厭わない民族は日本人だけですが私たちはそれにもうひと手間加えます。雁木の味を醸すにはどうしても必要だからです。
一つ、もろみの呟きを聴く
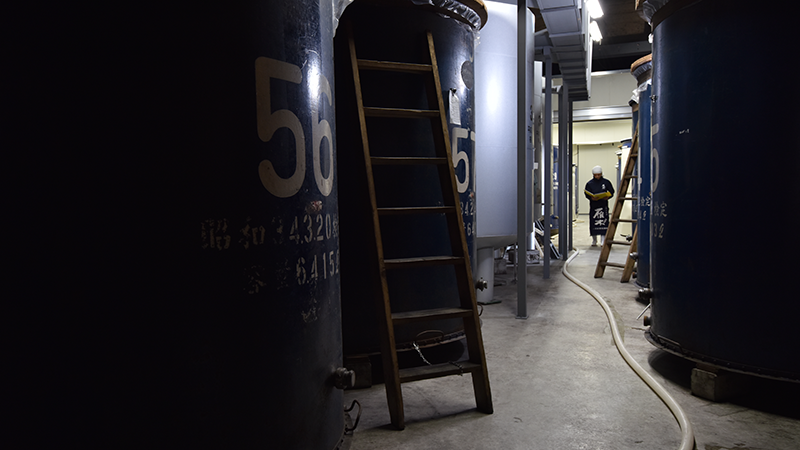
発酵中の醪に良い音楽を聞かせたら良い酒ができるという話がまことしやかに語られたり、実際にモーツアルトを聴かせている蔵があるそうですが、これには違和感を覚えます。逆ではないでしょうか?蔵人は、微生物に音楽を聴かせるのではなく微生物の奏でる音楽を聴く立場にあると思うからです。実際に聴こえているわけではありませんが、仕込み蔵の中にいると、タンクの中で複雑な糖化や発酵を繰り返している醪がガムランにも似たポリリズムの壮大な音宇宙を展開しているような臨場感が肌を通じて伝わってくるのです。
もろみ管理とは、“溶け”と“切れ”のバランスを時間軸に沿ってグラフ化した曲線に沿うよう品温誘導したり追い水をして最適なタイミングで醪を搾るまで管理することです。そのため毎日サンプリングをしてアルコール度数や、糖度、酸度、アミノ酸度、等を分析し数値的に発酵の進行状況を把握しますが、数値と実感の誤差は常につきまといます。データとにらめっこするだけではなく、毎日変化していく醪の表情を見守り、ざわめきとして伝わる音なき醪の呟きを感知するため、どれだけ発酵の現場に足を運んで耳を澄ますかが大切なのは、赤ちゃんの寝息に耳を澄ませる子育てと変わるところはありません。
一つ、ストレスフリーに産み出す
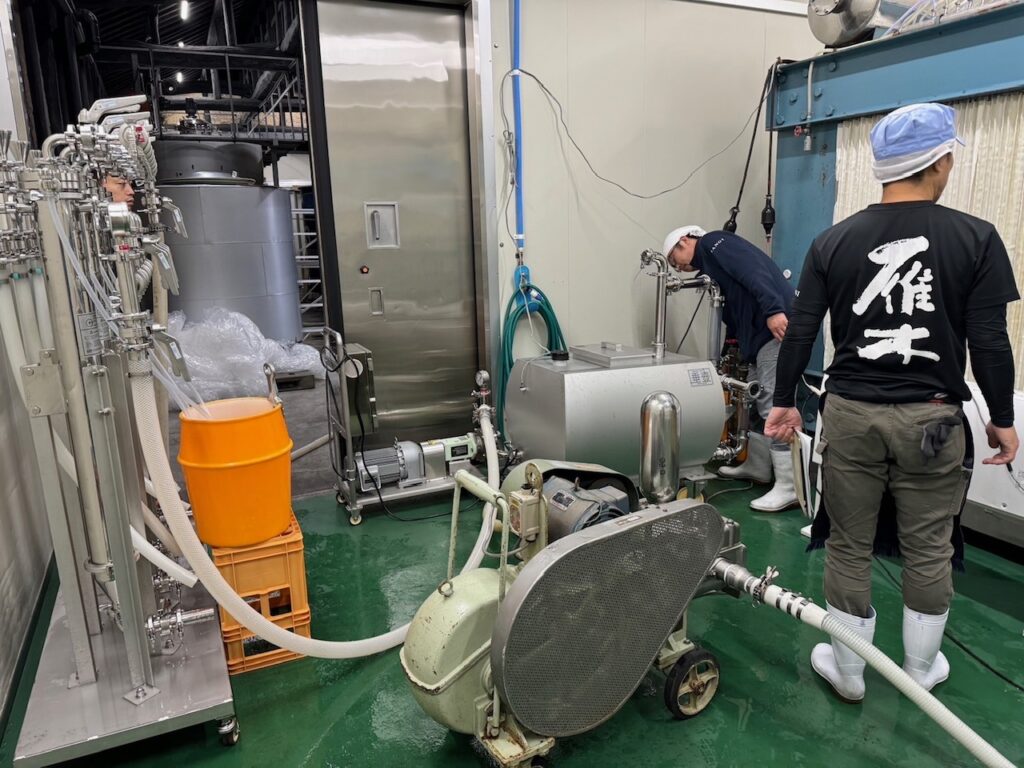
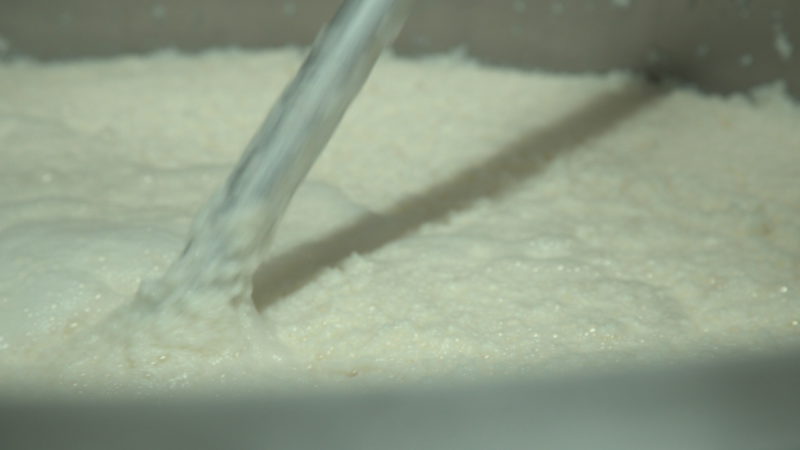
二十数日の発酵期間(純米大吟醸は30日以上)を経たもろみは最適なタイミングで圧搾機にかけられ、固形分である酒粕とお酒に分離されます。圧搾機から搾り出された酒はホースを通して移送され受けダンクに溜まっていきます。移送中に酒は、ポンプによる攪拌や、ホース内の脈動、容器上部からの落下の衝撃、等によりたちまち空気と混濁し、香気成分の散逸や酸化を起こしてしまいます。あたかも母親の胎内でストレスフリーに生育していた赤ちゃんが産道を通って産み出され厳しい環境の外界に晒らされた瞬間けたたましく悲鳴を上げるのに似て、産まれ出た酒もいきなり同じようなショックとストレスを受けるのです。
人間は生まれながらにして本来の無垢な姿が歪められているかもしれませんが、酒も生まれながらにして本来の持ち味を損なっていることは認めざるを得ません。
「何とか槽口から滴り落ちる酒を直接汲んだ時のように、素直なコンディションのお酒を搾り出せないものだろうか」と搾りの環境づくりに試行錯誤しながら何年も費やしてきました。
その末に、弊社では特殊な垂壺という設備を導入にし、圧搾機内の空気と酒を効率よく分離させ空気だけ外に逃がし、一旦お酒は波立たせず優しく垂壺内に流入させ、バイデルポンプで脈動や攪拌を極小に抑えて移送し、容器の下部から静かに流入させて受けダンクに溜めるシステムを構築しました。このようにストレスフリーに産み出された酒は本来の香気成分を損なうことなく無垢で新鮮、発酵中に生じた炭酸ガスも微量に残存します。搾りたての段階では瑞々しさが際立ち、さらにその後の貯蔵や熟成による成長の可能性のキャパシティが大きい“素直な酒”になってきました。